- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Maison
>
Des produits > Moulage sous pression > Moulage sous pression en aluminium > Corps de pompe moulé sous pression



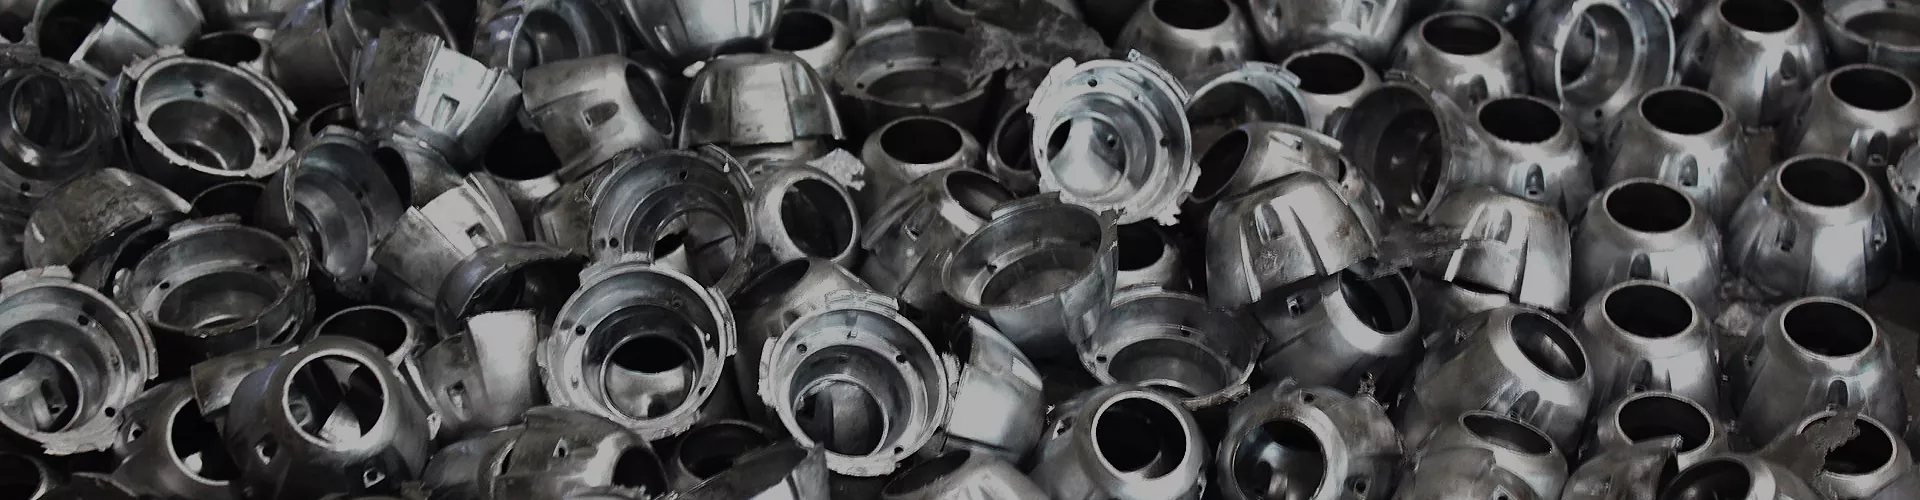
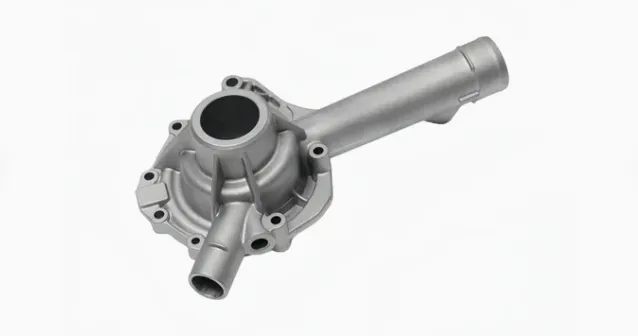
Corps de pompe moulé sous pression
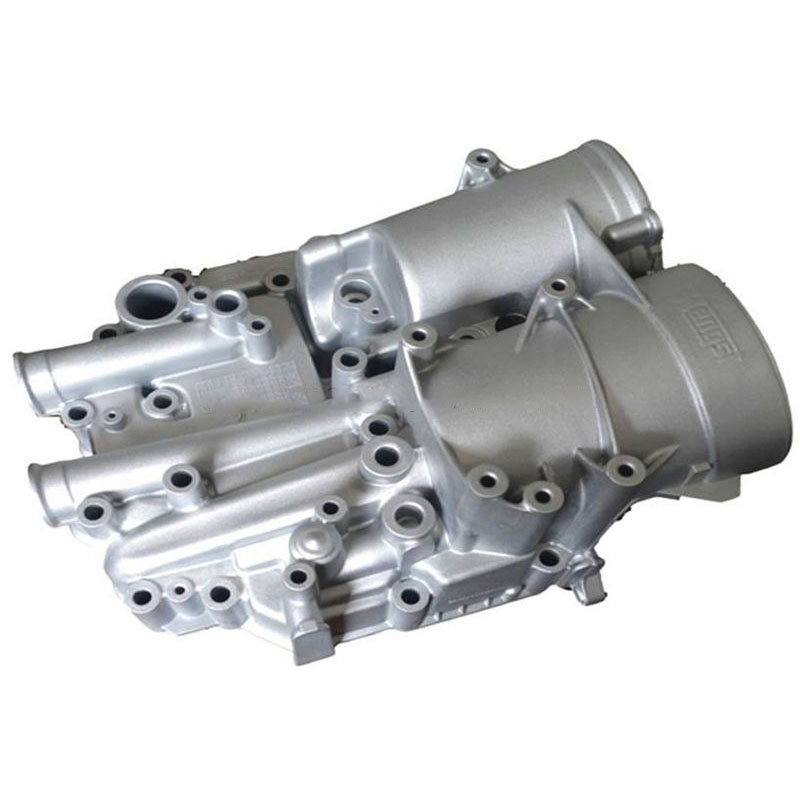
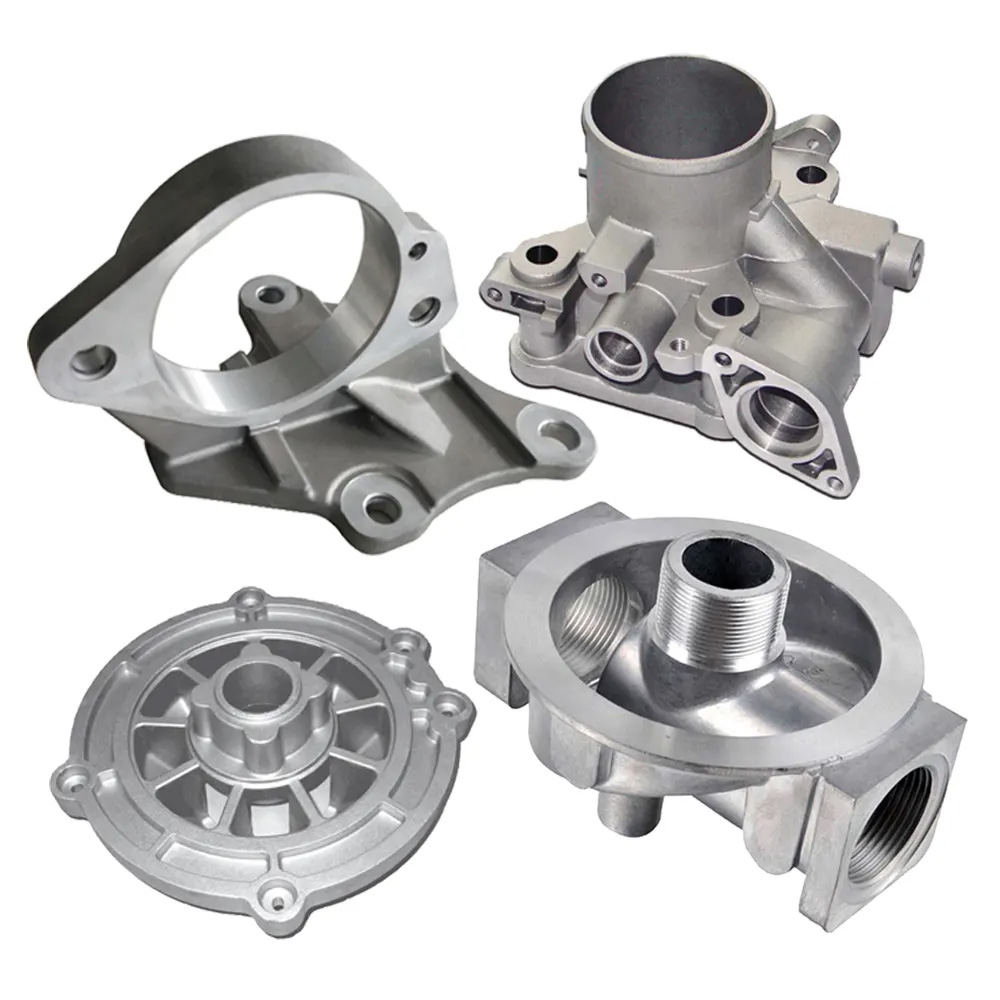
Xiamen Hongyu Intelligent Technology Co., Ltd. est capable de réaliser la conception des moules, le traitement et la livraison des corps de pompe. Le corps de pompe de moulage sous pression, en tant que composant destiné au transport d'équipements fluidiques sur les véhicules, comporte des mesures spéciales de contrôle de processus pour les fuites de vibrations et les risques de corrosion moyens. S'appuyant sur l'équipement de traitement complet de l'usine, un traitement personnalisé peut être effectué sur la base de dessins ou d'échantillons physiques. Vous pouvez envoyer un e-mail pour demander des échantillons et le matériel technique complet.
envoyer une demande
Description du produit
Xiamen Hongyu Intelligent Technology Co., Ltd. se spécialise dans le traitement et la fabrication de corps de pompes fluides moulés sous pression. Le corps de pompe moulé sous pression est le composant porteur de base de l'ensemble de pompe, responsable du détournement du fluide et du positionnement de l'ensemble de composants. Nous couvrons entièrement tous les processus, du développement du moule à l'inspection du produit fini, et pouvons nous adapter à diverses conditions d'assemblage des équipements montés sur véhicule.
Explication de base du produit
Le corps de pompe en métal sert de base externe de la pompe à fluide, avec des canaux d'écoulement internes formés et des positions de référence d'assemblage réservées, utilisées pour accueillir des composants internes tels que des roues et des joints, réalisant ainsi une isolation physique entre l'environnement externe et le fluide transporté. Ce composant résiste en permanence à la pression interne du fluide et aux charges vibratoires alternées provoquées par le fonctionnement du véhicule. La taille et la précision de positionnement du composant déterminent directement la stabilité opérationnelle globale de l'ensemble pompe. Il peut être adapté aux pompes à liquide de refroidissement, aux pompes de distribution de carburant et à d'autres équipements fluidiques.
Performances de base du produit
1. Performances anti-vibrations structurelles
Dès les premières étapes de la conception structurelle, le fabricant du corps de pompe optimise la zone de transition de l'épaisseur de la paroi de la coque afin d'éliminer les points de concentration des contraintes. La coque peut passer le test de fiabilité des vibrations continues à haute fréquence et après le test, il n'y a aucune fissure ni fuite de fluide. La surface de référence d'installation de la coque est strictement contrôlée pour la précision plane afin de garantir la coaxialité des composants internes et de réduire l'usure anormale lors d'un fonctionnement à long terme. Face à des conditions de vibrations élevées, la disposition du renforcement de la coque peut être encore renforcée en ajustant la disposition des nervures de la coque.
2. Performances du processus de formage
Le moulage sous pression d'aluminium permet de réaliser un moulage intégré de cavités internes complexes, éliminant ainsi la structure de soudage de l'assemblage de la coque. Le processus de moulage sous pression peut réduire la probabilité de trous d'air internes dans l'ébauche, évitant ainsi les risques de fuite dans des conditions de roulement à haute pression. L'ébauche de moulage sous pression est réservée avec une allocation de traitement raisonnable, et la CNC ultérieure n'effectue qu'un traitement fin sur la surface d'étanchéité et les trous d'installation, réduisant ainsi le temps d'usinage global. Les canaux d'écoulement complexes n'ont pas besoin d'être divisés en plusieurs parties pour l'assemblage, évitant ainsi les tolérances cumulatives causées par l'assemblage de plusieurs composants, et par rapport aux coques soudées, cela peut également réduire le risque de rupture de soudure.
3. Inspection de processus standardisée
Le fabricant de pièces moulées sous pression définit des nœuds d'inspection fixes pour chaque processus. Une fois le flan terminé, la première inspection grandeur nature de la pièce est effectuée ; les produits semi-finis font l'objet de contrôles d'étanchéité à l'air par lots ; tous les produits finis sont complétés par des tests de pression à 100 % avant expédition. Chaque lot conserve les données de test originales avec les numéros de lot que vous pouvez consulter. Tous les équipements de mesure de détection sont soumis à un étalonnage régulier pour garantir la sortie objective et efficace des résultats de détection.
4. Référence de sélection des conditions de fonctionnement
Le corps de la pompe automobile peut s'adapter à l'environnement de travail avec de fréquentes fluctuations de température pendant le fonctionnement du véhicule. La coque peut être traitée par passivation ou pulvérisation pour lutter contre la corrosion, répondant ainsi aux exigences de résistance à la corrosion extérieure. Le substrat en alliage d'aluminium présente une limite d'utilisation moyenne. Si votre projet implique des moyens de transport spéciaux présentant une forte corrosion, veuillez nous en informer à l'avance et nous procéderons à une évaluation des solutions alternatives en matière de matériaux et de traitement de surface.
Liste des paramètres techniques
| Projet | Description du paramètre |
| Nom du produit | Corps de pompe moulé sous pression |
| Processus de moulage | Moulage sous pression haute pression, usinage de précision CNC, traitement anticorrosion de surface |
| Matériaux optionnels | ADC12, alliage d'aluminium A380, la personnalisation des matériaux est prise en charge |
| Température Applicable | -40℃ à 130℃ |
| Indicateur d'étanchéité à l'air | Aucune fuite après maintien de la pression à 0,5 MPa pendant 40 secondes |
| Tolérances critiques | Planéité de la surface d'installation 0,03 mm, tolérance de position du trou ± 0,04 mm |
| Méthode de personnalisation | Les dessins de conception, la personnalisation des échantillons physiques, la production d'échantillons sont pris en charge |
Remarque : Le tableau ci-dessus représente les paramètres de référence généraux. Les indicateurs réels seront basés sur les documents techniques confirmés par les deux parties ; Les alliages d'aluminium ADC12 et A380 ne conviennent pas aux milieux fortement corrosifs. Dans des conditions de travail extrêmes, une évaluation spéciale du processus peut être initiée.
Scénario de chute du boîtier de pompe monté sur véhicule
Les boîtiers de pompe automobile moulés sous pression sont principalement utilisés dans les ensembles de refroidissement et de distribution de carburant des véhicules, adaptés aux pompes de circulation de liquide de refroidissement et aux pompes à carburant basse pression des voitures particulières et des véhicules utilitaires légers. Nous avons plusieurs lots de projets d'exportation de logements correspondants, avec des versions complètes de dessins archivées et des rapports de tests complets.
Livraison d'échantillons et d'emballages
Le traitement des échantillons du corps de la pompe de moulage sous pression est protégé contre la rouille après le traitement. Il est isolé avec de la mousse et encapsulé dans une boîte en carton rigide pour éviter d'endommager les surfaces traitées avec précision pendant le transport. L'échantillon a un cycle de traitement fixe et les coûts de l'échantillon associés peuvent être confirmés par e-mail. L'échantillon est accompagné des certificats de matériaux et des documents de test d'étanchéité à l'air ; pour les commandes groupées, il sera expédié selon le canal logistique que vous aurez spécifié, et l'ensemble complet des bons d'expédition sera transféré simultanément.
Processus de coopération de projet personnalisé
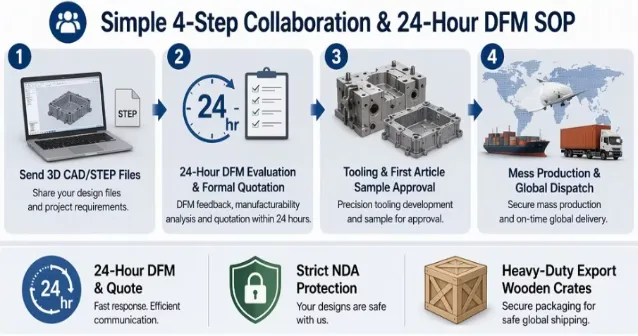
1. Collecte des exigences : recevez les dessins et les échantillons physiques fournis par vous, confirmez les conditions de travail, le support de transport, les tolérances et les informations sur la quantité de commande estimée.
2. Évaluation du processus : les ingénieurs effectuent l'analyse du processus DFM et produisent le document d'évaluation du processus et le devis du projet dans un délai de 4 jours ouvrables ; la cotisation spéciale pour conditions de travail extrêmes bénéficiera d'une prolongation appropriée du cycle.
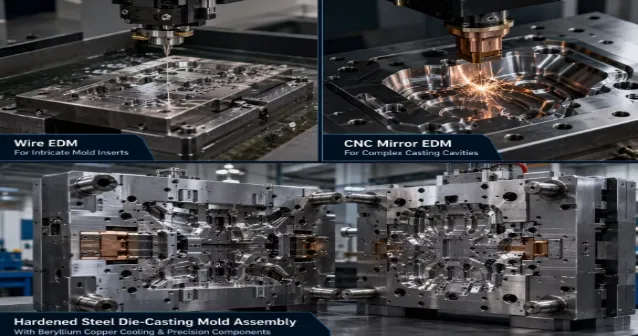
3. Fabrication de moules : Après confirmation du schéma, démarrez le traitement du moule. Le cycle standard est de 22 jours et la progression des nœuds de traitement des moules sera mise à jour de manière synchrone.
4. Tests d'échantillons et échantillonnage : une fois le moule terminé, effectuez des tests d'échantillons, produisez des échantillons T1 et effectuez l'ensemble complet des tests du projet.
5. Livraison des échantillons : des échantillons qualifiés sont envoyés, accompagnés de dossiers de tests complets, permettant une réinspection par des institutions tierces.
6. Ajustement du schéma : recevez les commentaires des tests d'échantillons et effectuez la réparation du moule et l'ajustement des paramètres du processus si nécessaire.
7. Production de masse : Une fois que l’échantillon est confirmé sans erreur, démarrez la production de masse et synchronisez régulièrement la progression de la production.
8. Inspection et livraison : Une fois tous les processus de détection des produits finis terminés, ils sont emballés et expédiés, et l'ensemble de documents techniques correspondant sera transféré.
Pourquoi nous choisir ?
Nous avons de nombreuses années d’expérience pratique dans le traitement du corps de pompe moulé sous pression. Notre usine est équipée d'unités de moulage sous pression, de centres de traitement CNC et d'un ensemble complet d'équipements de tests physiques et chimiques. Le corps de la pompe de moulage sous pression, du développement du moule à l'inspection du produit fini, est entièrement réalisé en usine, sans sous-traitance. En tirant parti de l’expérience accumulée lors de projets similaires dans le passé, nous pouvons identifier les risques potentiels aux niveaux structurels et matériels dès les premières étapes du projet, réduisant ainsi le besoin d’ajustements répétés. Chaque lot de produits conserve des rapports complets sur les matériaux et des enregistrements de tests d'étanchéité à l'air, facilitant ainsi l'examen et la traçabilité du projet. Le produit bénéficie d'une garantie de 12 mois. Pour les problèmes causés par des défauts du processus de production, nous prendrons en charge les coûts de reprise ; les dommages causés par des erreurs de montage ou un mauvais choix de support ne sont pas couverts par la garantie. Si vous avez des intentions de projet, vous pouvez envoyer un e-mail. Nous pouvons organiser des échantillons pour vous et collaborer pour promouvoir la mise en œuvre du projet.
FAQ
De quel type de pompe s'agit-il (eau, huile, produits chimiques, utilisation automobile) ?
Ce boîtier moulé sous pression est spécialement conçu pour les applications de pompes à huile automobiles et ne convient pas aux liquides chimiques sans solutions de revêtement supplémentaires.
Pourquoi le moulage sous pression est-il choisi plutôt que le moulage au sable dans la fabrication de pompes ?
Le moulage sous pression permet des tolérances dimensionnelles plus précises, une meilleure finition de surface et une cohérence stable des lots, avec des cycles de livraison plus courts, ce qui le rend idéal pour la production en série de boîtiers de pompes automobiles compacts.
Comment éviter les défauts tels que les trous d’air et les fuites ?
Nous optimisons le système d'injection, contrôlons les paramètres d'injection et utilisons la technologie de moulage sous vide. Parallèlement, des tests de pression stricts seront effectués pour éliminer tout risque de fuite.
Quelles informations et formats de fichiers devez-vous fournir pour obtenir un devis ?
Veuillez fournir des fichiers CAO 3D aux formats STEP, STP, IGS ou X_T, ainsi que des dessins 2D au format PDF ou DWG avec des tolérances spécifiques, des états de surface et des exigences en matière de matériaux. Si vous ne disposez pas de modèle CAO, des échantillons détaillés ou des croquis conceptuels avec des dimensions clés peuvent également être acceptés.
Les rapports de test et les certificats de matériaux peuvent-ils être fournis lors de l'expédition ?
Les rapports correspondants peuvent être fournis sur demande.
Comment emballez-vous habituellement les produits ?
Nous pouvons fournir un emballage selon vos besoins. Les produits ayant des exigences esthétiques élevées seront emballés individuellement dans une boîte en plastique, et enfin expédiés dans une boîte en carton ou en bois.
Catégorie associée
Moulage sous pression en aluminium
Moulage sous pression en alliage de zinc
Moulage sous pression en chambre froide
Moulage sous pression en chambre chaude
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
Produits connexes