- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Maison
>
Des produits > Moulage sous pression > Moulage sous pression en alliage de zinc > Hélice de support de roulement moulée sous pression



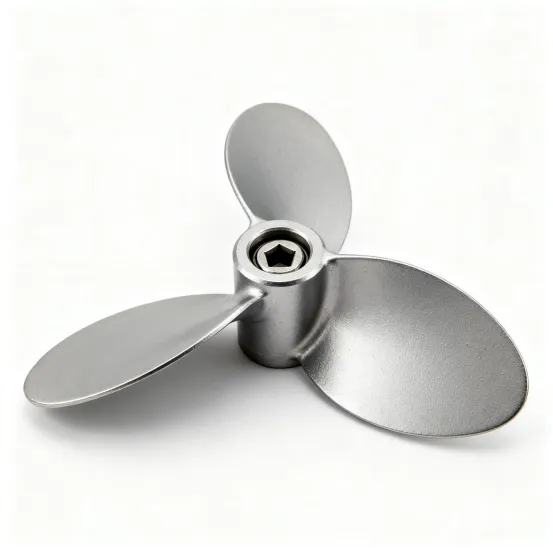
Hélice de support de roulement moulée sous pression
Xiamen Hongyu Intelligent Technology Co.Ltd. se concentre sur la recherche et la production en série de pièces moulées sous pression de précision. Son produit principal, l'hélice de support à roulement moulé sous pression, est largement appliqué aux drones, aux modèles de navires et aux petits équipements électriques. Grâce à la technologie intégrée de moulage sous pression à haute pression, le produit présente une résistance structurelle élevée et un équilibre dynamique stable. Nous prenons en charge le développement personnalisé basé sur des dessins et fournissons des documents d’inspection complets pour répondre aux besoins des fabricants d’équipements électriques nationaux et étrangers.
envoyer une demande
Description du produit
Description du produit
L’hélice porteuse à roulements moulés sous pression est le composant de propulsion principal des petits systèmes électriques. Le siège de montage des roulements et la base de l'hélice sont intégralement moulés dans une ébauche par moulage sous pression à haute pression et finis par usinage de précision, étalonnage de l'équilibre dynamique et traitement de surface. Par rapport aux structures assemblées, l'hélice de support de roulement moulée sous pression intégrée élimine le lien d'épissage entre le siège et le corps de l'hélice, offre une coaxialité de fonctionnement plus élevée et est moins sujette au desserrage et au décalage après une utilisation à long terme. L'angle de la lame et les spécifications du siège des roulements peuvent être ajustés pour répondre aux différentes demandes de puissance de sortie.
Caractéristiques de performances
1. structure de moulage sous pression intégrée pour une stabilité de fonctionnement améliorée
Les hélices porteuses de roulements résistent à la force centrifuge continue et aux charges alternées lors d'un fonctionnement à grande vitesse. La coaxialité structurelle affecte directement l’efficacité de la puissance de sortie et le bruit de fonctionnement. Le moulage sous pression intégré élimine l'accumulation de tolérances lors de l'assemblage, réduisant ainsi les risques de desserrage du siège et d'excentricité de l'hélice à la source. Formé en une seule fois par moulage sous pression à haute pression, le produit possède une structure interne dense et un équilibre dynamique plus stable, adapté à un fonctionnement à long terme dans des conditions de vitesse élevée.
2. Options matérielles multi-spécifications pour divers scénarios de puissance
Par rapport aux solutions traditionnelles d'hélices divisées, la structure moulée sous pression intégrée permet d'obtenir un meilleur équilibre entre conception légère et résistance structurelle. Le matériau équilibre haute résistance, légèreté et résistance à la corrosion, adaptable aux drones, aux modèles de navires et aux petits équipements de navigation. Nous prenons en charge la personnalisation de la quantité de pales, de l'ouverture de montage et de la taille du siège des roulements, et pouvons intégrer des rainures d'étanchéité et des nervures de renforcement selon les besoins pour répondre aux exigences d'assemblage et de performances de différents équipements.
3. Examen préalable de l'équilibre dynamique pour réduire les coûts d'ajustement de la production de masse
Tous les schémas structurels sont soumis à une évaluation technique préliminaire pour prédire les problèmes potentiels tels que la déformation du moulage sous pression, la déviation de l'équilibre dynamique et l'erreur de coaxialité du siège des roulements, réduisant ainsi les coûts d'ajustement ultérieurs de la production de masse au stade de la conception. L'hélice de support de roulement moulée sous pression prend pleinement en compte l'espace d'assemblage du système électrique et les paramètres de fonctionnement dès la phase de conception initiale. L'angle de la lame et la position de montage des roulements peuvent être ajustés de manière adaptative en fonction des paramètres complets de la machine du client.
Paramètres matériels Spécifications techniques
| Projet | Description du paramètre |
| Nom du produit | Hélice de support de roulement moulée sous pression |
| Processus de base | Moulage sous pression haute pression, usinage de précision, calibrage de l'équilibre dynamique, traitement anticorrosion de surface |
| Matériaux optionnels Médical | Alliage d'aluminium ADC12, alliage d'aluminium A380, alliage de zinc Zamak3 (sélectionnable en fonction du niveau de charge, des exigences de vitesse et du scénario anticorrosion) |
| Forme structurelle | Type de siège de roulement intégré, prenant en charge la personnalisation du nombre de pales, de la taille de l'ouverture d'installation et des spécifications de position du roulement |
| Exigences de performances | Test de précision dimensionnelle, test d'équilibre dynamique, test de dureté, conformément aux normes générales de l'industrie |
| Documents de livraison | Certificat matière, rapport d'inspection des lots, disponible sur demande |
| Mode Service | Personnalisation ODM/OEM, production de masse, prise en charge d'échantillons en petits lots |
Remarque : les paramètres ci-dessus sont des paramètres de référence généraux. Les indicateurs finaux sont soumis aux dessins confirmés par le client. Pour des exigences particulières en matière de vitesse et de conditions de travail, veuillez nous contacter à l'avance pour une évaluation préliminaire de la faisabilité du processus.
Personnalisation des moules de moulage sous pression
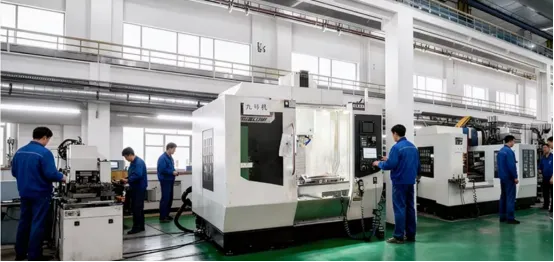
En tant que fabricant professionnel d'hélices moulées sous pression, nous optimisons le système d'ouverture du moule et la conception du trop-plein pour répondre aux exigences d'équilibre dynamique de l'hélice afin de garantir une structure vierge uniforme. Après le formage des ébauches de moulage sous pression, nous effectuons l'ébavurage, l'alésage de précision du siège des roulements, le profilage des pales et l'étalonnage de l'équilibre dynamique en séquence pour éliminer les bavures résiduelles et garantir la coaxialité du siège des roulements et la précision de l'équilibre dynamique de l'hélice. La plupart des fabricants de pièces moulées sous pression ordinaires se concentrent uniquement sur les dimensions d’apparence. Pour les hélices porte-roulements, nous attachons plus d'importance à la densité de la structure interne et à la cohérence de l'équilibre dynamique, et prenons la vérification de l'équilibre dynamique comme processus standard pour éviter de courir des risques de vibrations provenant de la source de production.
Gestion de la qualité en lien complet
En tant que fabricant de roulements dans le domaine du moulage sous pression de précision, nous avons établi une norme de contrôle qualité complète. Nous vérifions les qualités des matériaux et conservons les certificats de matériaux originaux au stade entrant, effectuons une détection des défauts par échantillonnage sur les ébauches de moulage sous pression pour vérifier les défauts de coulée internes, effectuons une vérification dimensionnelle des sièges de roulements après l'usinage et effectuons un étalonnage de l'équilibre dynamique et une inspection de l'apparence des produits finis un par un. L'atelier est équipé d'instruments de mesure d'image, de testeurs d'équilibre dynamique et d'outillages de dureté spéciaux pour effectuer toutes les inspections, et tous les enregistrements sont archivés par lots. Outre l'inspection dimensionnelle, nous nous concentrons sur la vérification de la coaxialité et de la rugosité de la position de montage des roulements afin d'éliminer les problèmes de blocage des assemblages. Nous comprenons l'importance de la traçabilité des composants pour les audits de projets à l'étranger. Tous les projets personnalisés doivent compléter la confirmation du premier article avant le début de la production de masse.
Guide de sélection
Au stade de la sélection, vous devez confirmer le champ d'application, les paramètres de puissance, les dimensions de montage, les spécifications des roulements et la vitesse de fonctionnement. Il est recommandé de sélectionner des indicateurs de performance globalement combinés avec des indicateurs de performance mesurés. Différents équipements électriques ont des exigences différentes en matière de structure d'hélice. Les petits équipements de photographie aérienne et d'inspection sont très sensibles au poids et nécessitent un fonctionnement stable et un faible bruit. Trois indicateurs principaux doivent être axés sur : la précision de l'équilibre dynamique, l'efficacité de la poussée et la cohérence du poids, afin d'éviter les fluctuations des performances des équipements causées par les différences entre les produits individuels.
Pour les petits équipements de photographie aérienne et d'inspection, les spécifications des hélices de drones sont applicables. Le produit se concentre sur une conception légère et silencieuse. Le profil de la pale est optimisé par la dynamique des fluides pour assurer la poussée tout en réduisant la résistance au vent, adapté aux exigences de longue endurance des drones. Chaque lot de produits finis est calibré un par un avec des testeurs d'équilibre dynamique professionnels, avec une précision stable atteignant le niveau G2.5. L'écart d'efficacité de poussée est ≤ 3 % à la vitesse nominale, l'écart de poids d'une seule hélice est contrôlé à ± 0,5 g et le profil de la pale est vérifié par une machine de mesure tridimensionnelle, ce qui réduit efficacement la gigue causée par la tolérance d'assemblage et améliore la stabilité de vol.
Pour les équipements électriques à forte poussée, les hélices à vis pneumatiques principales, les hélices porteuses à roulements correspondantes, nécessitent une résistance structurelle et une résistance à la fatigue plus élevées. La résistance de la connexion entre la pale et le siège des roulements est l'indicateur principal, et la durée de vie en fatigue structurelle dans le cadre d'un fonctionnement à long terme à grande vitesse doit également être prise en compte. La structure passe 10 ^ 7 cycles d'essais de simulation de fatigue sous charge alternée sans fissures ni déformation permanente. L'uniformité de l'épaisseur de paroi des ébauches de moulage sous pression est contrôlée à ± 0,05 mm. L'échantillonnage par lots vérifie la porosité interne via la détection des défauts aux rayons X, avec des indicateurs inférieurs aux normes générales de l'industrie. Ces produits correspondent généralement à des roulements de plus grande taille. Nous pouvons optimiser l'épaisseur de paroi locale et la disposition des nervures de renforcement du siège des roulements en fonction des niveaux de charge pour garantir une fiabilité de fonctionnement à long terme dans des conditions de charge élevée.
Description de la conception du siège des roulements
La conception du siège des roulements est au cœur de l'adaptabilité du produit, qui détermine directement la précision de l'installation des roulements, la stabilité de fonctionnement et la durée de vie globale. La technologie de traitement et les normes d’inspection sont adaptées dès la phase de conception pour garantir une précision contrôlable du produit fini. Les positions de montage standard des roulements moulés sous pression sont compatibles avec les roulements à billes à gorge profonde conventionnels. La surface de référence de montage est traitée par usinage de précision. Tous les trous intérieurs des sièges de roulements sont traités par alésage de précision un par un. Une fois terminé, la coaxialité est vérifiée par une machine à mesurer tridimensionnelle, avec une tolérance contrôlée de manière stable à φ0,02 mm. La planéité de la surface de référence de montage est ≤0,015 mm et la rugosité de la surface Ra≤0,8 μm, ce qui peut s'adapter entièrement à la bague extérieure des roulements et réduire l'usure excentrique et les bruits anormaux de fonctionnement lors d'un fonctionnement à grande vitesse.
La tolérance d'installation des roulements standard est strictement mise en œuvre conformément aux normes industrielles ISO, avec un ajustement par défaut sur la base des trous. Le degré de tolérance et la structure de la rainure d'étanchéité peuvent également être ajustés selon les besoins pour s'adapter aux différents niveaux de protection et conditions de travail, répondant aux exigences d'assemblage spéciales telles que l'étanchéité à la poussière et à l'eau. Pour les scénarios de vitesses élevées et de charges lourdes, nous pouvons ajuster la zone de tolérance et les interférences du trou intérieur pour éviter le glissement de la bague extérieure pendant le fonctionnement du roulement.
Maintenance Adaptabilité Description
Les roulements sont des pièces d'usure dans les systèmes électriques. La commodité du démontage affecte directement les coûts d’exploitation et de maintenance de l’équipement ainsi que l’efficacité de la réparation des pannes. Nous prenons pleinement en compte l’adaptabilité des outils dans les scénarios de maintenance des terminaux dès la phase de conception du produit, et aucun outillage personnalisé spécial n’est requis pour la maintenance de routine. Pour l'entretien quotidien, la conception du siège des roulements est compatible avec les outils généraux de démontage des extracteurs de roulements. Une étape de contrainte standard est réservée sur la bague extérieure du roulement. La force est uniforme lors du démontage et ne rayera pas le trou intérieur du siège de roulement ni la surface de référence de montage. Après 500 cycles de test de simulation de démontage, le taux de rétention de précision du trou intérieur du siège de roulement et de la surface de référence est ≥98 %. Il n'y aura pas d'atténuation irréversible de la précision due au démontage de routine, ce qui protège efficacement la précision de la base du boîtier et prolonge la durée de vie globale du produit.
Pour les scénarios d'équipement de puissance sur roue et d'unité de puissance montée sur véhicule, la structure de montage du produit est également compatible avec l'espace de travail de l'extracteur de roulement de roue. Une marge d'opération de démontage suffisante est réservée autour de la bride de montage, s'adaptant à la distance d'ouverture des mâchoires et à la course des extracteurs de roulements de véhicules conventionnels. La maintenance peut être effectuée sans modification structurelle supplémentaire, répondant ainsi aux exigences quotidiennes de maintenance et de démontage des groupes motopropulseurs montés sur véhicule.
Processus de livraison personnalisé
1. Réception de données : recevez des dessins 2D, des modèles 3D ou des échantillons physiques des clients et collectez des informations sur le projet telles que les exigences en matériaux, les indicateurs de puissance et la quantité d'achat.
2. Évaluation du processus : évaluer la faisabilité du moulage sous pression, identifier les risques potentiels tels que les problèmes d'équilibre dynamique et fournir des solutions et des devis préliminaires
3.Mold RD : personnalisez les moules de moulage sous pression pour les produits correspondants, débogage et optimisation complets des moules d'essai
4. Production d'essais d'échantillons : produire le premier lot d'échantillons, effectuer des tests de performance de dimension et d'équilibre dynamique, et soumettre aux clients pour confirmation
5. Production de masse : démarrez la production de masse après la confirmation de l'échantillon, mettez en œuvre un contrôle de qualité complet du processus
6.Inspection Livraison : effectuez l'inspection finale, emballez selon les besoins, organisez l'expédition logistique et livrez simultanément les documents d'inspection pertinents.
Pourquoi nous choisir
Nous disposons d'ateliers indépendants de traitement de moules et d'ateliers de production de moulage sous pression. Tous les processus de base, depuis la recherche de moules, le formage sous pression, l'usinage de précision jusqu'à l'inspection du produit fini, sont réalisés en interne sans sous-traitance, ce qui permet un contrôle stable du cycle de livraison et une cohérence de la qualité. Notre équipe possède des années d'expérience dans les projets de moulage sous pression d'équipements électriques et connaît les normes d'audit de la chaîne d'approvisionnement à l'étranger. Dès réception des dessins, nous effectuons une analyse de simulation de moulage sous pression pour identifier de manière proactive les risques de fabrication tels que les cavités de retrait, la déformation et l'écart d'équilibre dynamique, et fournissons simultanément des solutions d'optimisation structurelle.
Soutenu par des capacités de gestion de production à liaison complète, notre produit principal, l'hélice de support de roulement moulé sous pression, s'adapte à divers projets de personnalisation d'équipements électriques à l'étranger. Nous prenons en charge à la fois l’échantillonnage de petits lots et l’amarrage des commandes à grande échelle. Bienvenue à envoyer des dessins pour l'évaluation du projet et le prototypage.
FAQ
Quels traitements de surface sont disponibles pour cette hélice porte-palier ?
Passivation, sablage, anodisation et revêtement en poudre, sélectionnables en fonction des besoins d'anticorrosion et de résistance à l'usure.
À quelles tailles de roulements standard le produit s'adapte-t-il ?
Standard pour les roulements à billes à gorge profonde des séries 60 et 62, taille d'alésage personnalisable selon le modèle de roulement spécifié.
La quantité, l'angle et le profil de la lame peuvent-ils être personnalisés ?
Oui, 2 à 4 pales disponibles, réglables en fonction des exigences de poussée, de vitesse et de bruit.
Pouvez-vous fournir des rapports de tests spéciaux comme un test au brouillard salin ?
Oui, rapports sur le brouillard salin, la durée de vie en fatigue et l'efficacité de la poussée disponibles avec des données traçables par lots.
Quel est le coût du moule et le délai de livraison des échantillons pour un nouvel outillage ?
15 à 20 jours pour les structures standards. Le coût du moule dépend de la complexité, remboursable pour les grosses commandes.
Soutenez-vous les emballages de marque neutres ou personnalisés ?
Oui, des emballages neutres sans marque et personnalisés sont tous deux disponibles.
Quelles méthodes d'expédition et conditions commerciales acceptez-vous ?
EXW, FOB, CIF disponibles. Fret maritime, fret aérien, express international, acceptez le transitaire désigné.
Quels sont les avantages des hélices moulées sous pression par rapport à celles moulées par injection ?
Résistance plus élevée, meilleure déformation et résistance à la chaleur, équilibre dynamique plus stable à grande vitesse, durée de vie plus longue.
Pouvons-nous d’abord obtenir des échantillons pour les tests à bord ?
Oui, des échantillons en stock ou des prototypes personnalisés disponibles pour les tests avant la production en série.
Catégorie associée
Moulage sous pression en aluminium
Moulage sous pression en alliage de zinc
Moulage sous pression en chambre froide
Moulage sous pression en chambre chaude
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.